آموزش طراحی ورق کاری در کتیا؛ راهنمای جامع محیط Generative Sheet Metal برای تولید
۱. چرا برای پروژههای دقیق مهندسی باید سراغ طراحی ورق کاری در کتیا برویم؟
اگر تصور میکنید که کتیا فقط غول طراحی سطوح پیچیده بدنه خودرو است، نیمی از قدرت این نرمافزار را نادیده گرفتهاید. خیلی از دوستان طراح که تازه وارد این حوزه شدن، میپرسند چرا وقتی سالیدورکس محیط شیتمتال سادهتری دارد، باید سختی کار با کتیا را به جان بخریم؟ جواب در یک کلمه خلاصه میشود: «دقت ساخت». طراحی بدنه و تابلو برق با کتیا عالی است. برای انجام پروژه کتیا شیت متال و گرفتن گسترده دقیق، روی ما حساب کنید.
جدول راهنمای انتخابK-Factor
| جنس ورق (Material) | ضخامت (mm) | روش خمکاری | K-Factor پیشنهادی | توضیحات |
| فولاد نرم (Mild Steel) | 1.0 – 3.0 | Air Bending | 0.45 | رایجترین حالت در صنعت ایران |
| استیل (Stainless Steel) | 1.0 – 3.0 | Air Bending | 0.40 – 0.45 | استیل خاصیت فنری (Springback) بیشتری دارد |
| آلومینیوم (Aluminum) | 1.0 – 4.0 | Air Bending | 0.48 – 0.50 | آلومینیوم نرمتر است و تار خنثی وسطتر قرار میگیرد |
| فولاد (Coining) | همه ضخامتها | Bottom Bending | 0.50 | وقتی سنبه کاملاً ورق را پرس میکند |
من در طول ۱۲ سالی که درگیر پروژههای صنعتی بودم، بارها دیدهام که مدلی که در نرمافزارهای سادهتر کشیده شده، وقتی پای دستگاه خمکن (Press Brake) میرود، با خطای میلیمتری مواجه میشود. اما طراحی ورق کاری در کتیا به شما اجازه میدهد که رفتار متریال را دقیقاً شبیهسازی کنید. اینجا بحث فقط کشیدن یک مکعب توخالی نیست؛ بحث محاسبه دقیق شعاعهای خمش بر اساس تار خنثی (Neutral Fiber) است که کتیا در این زمینه، بیرحمانه دقیق عمل میکند. اگر میخواهید دید کلیتری نسبت به قدرت این نرمافزار داشته باشید، پیشنهاد میکنم حتماً نگاهی به صفحه راهنمای جامع کتیا (CATIA) بیندازید تا جایگاه این محیط را بهتر درک کنید.
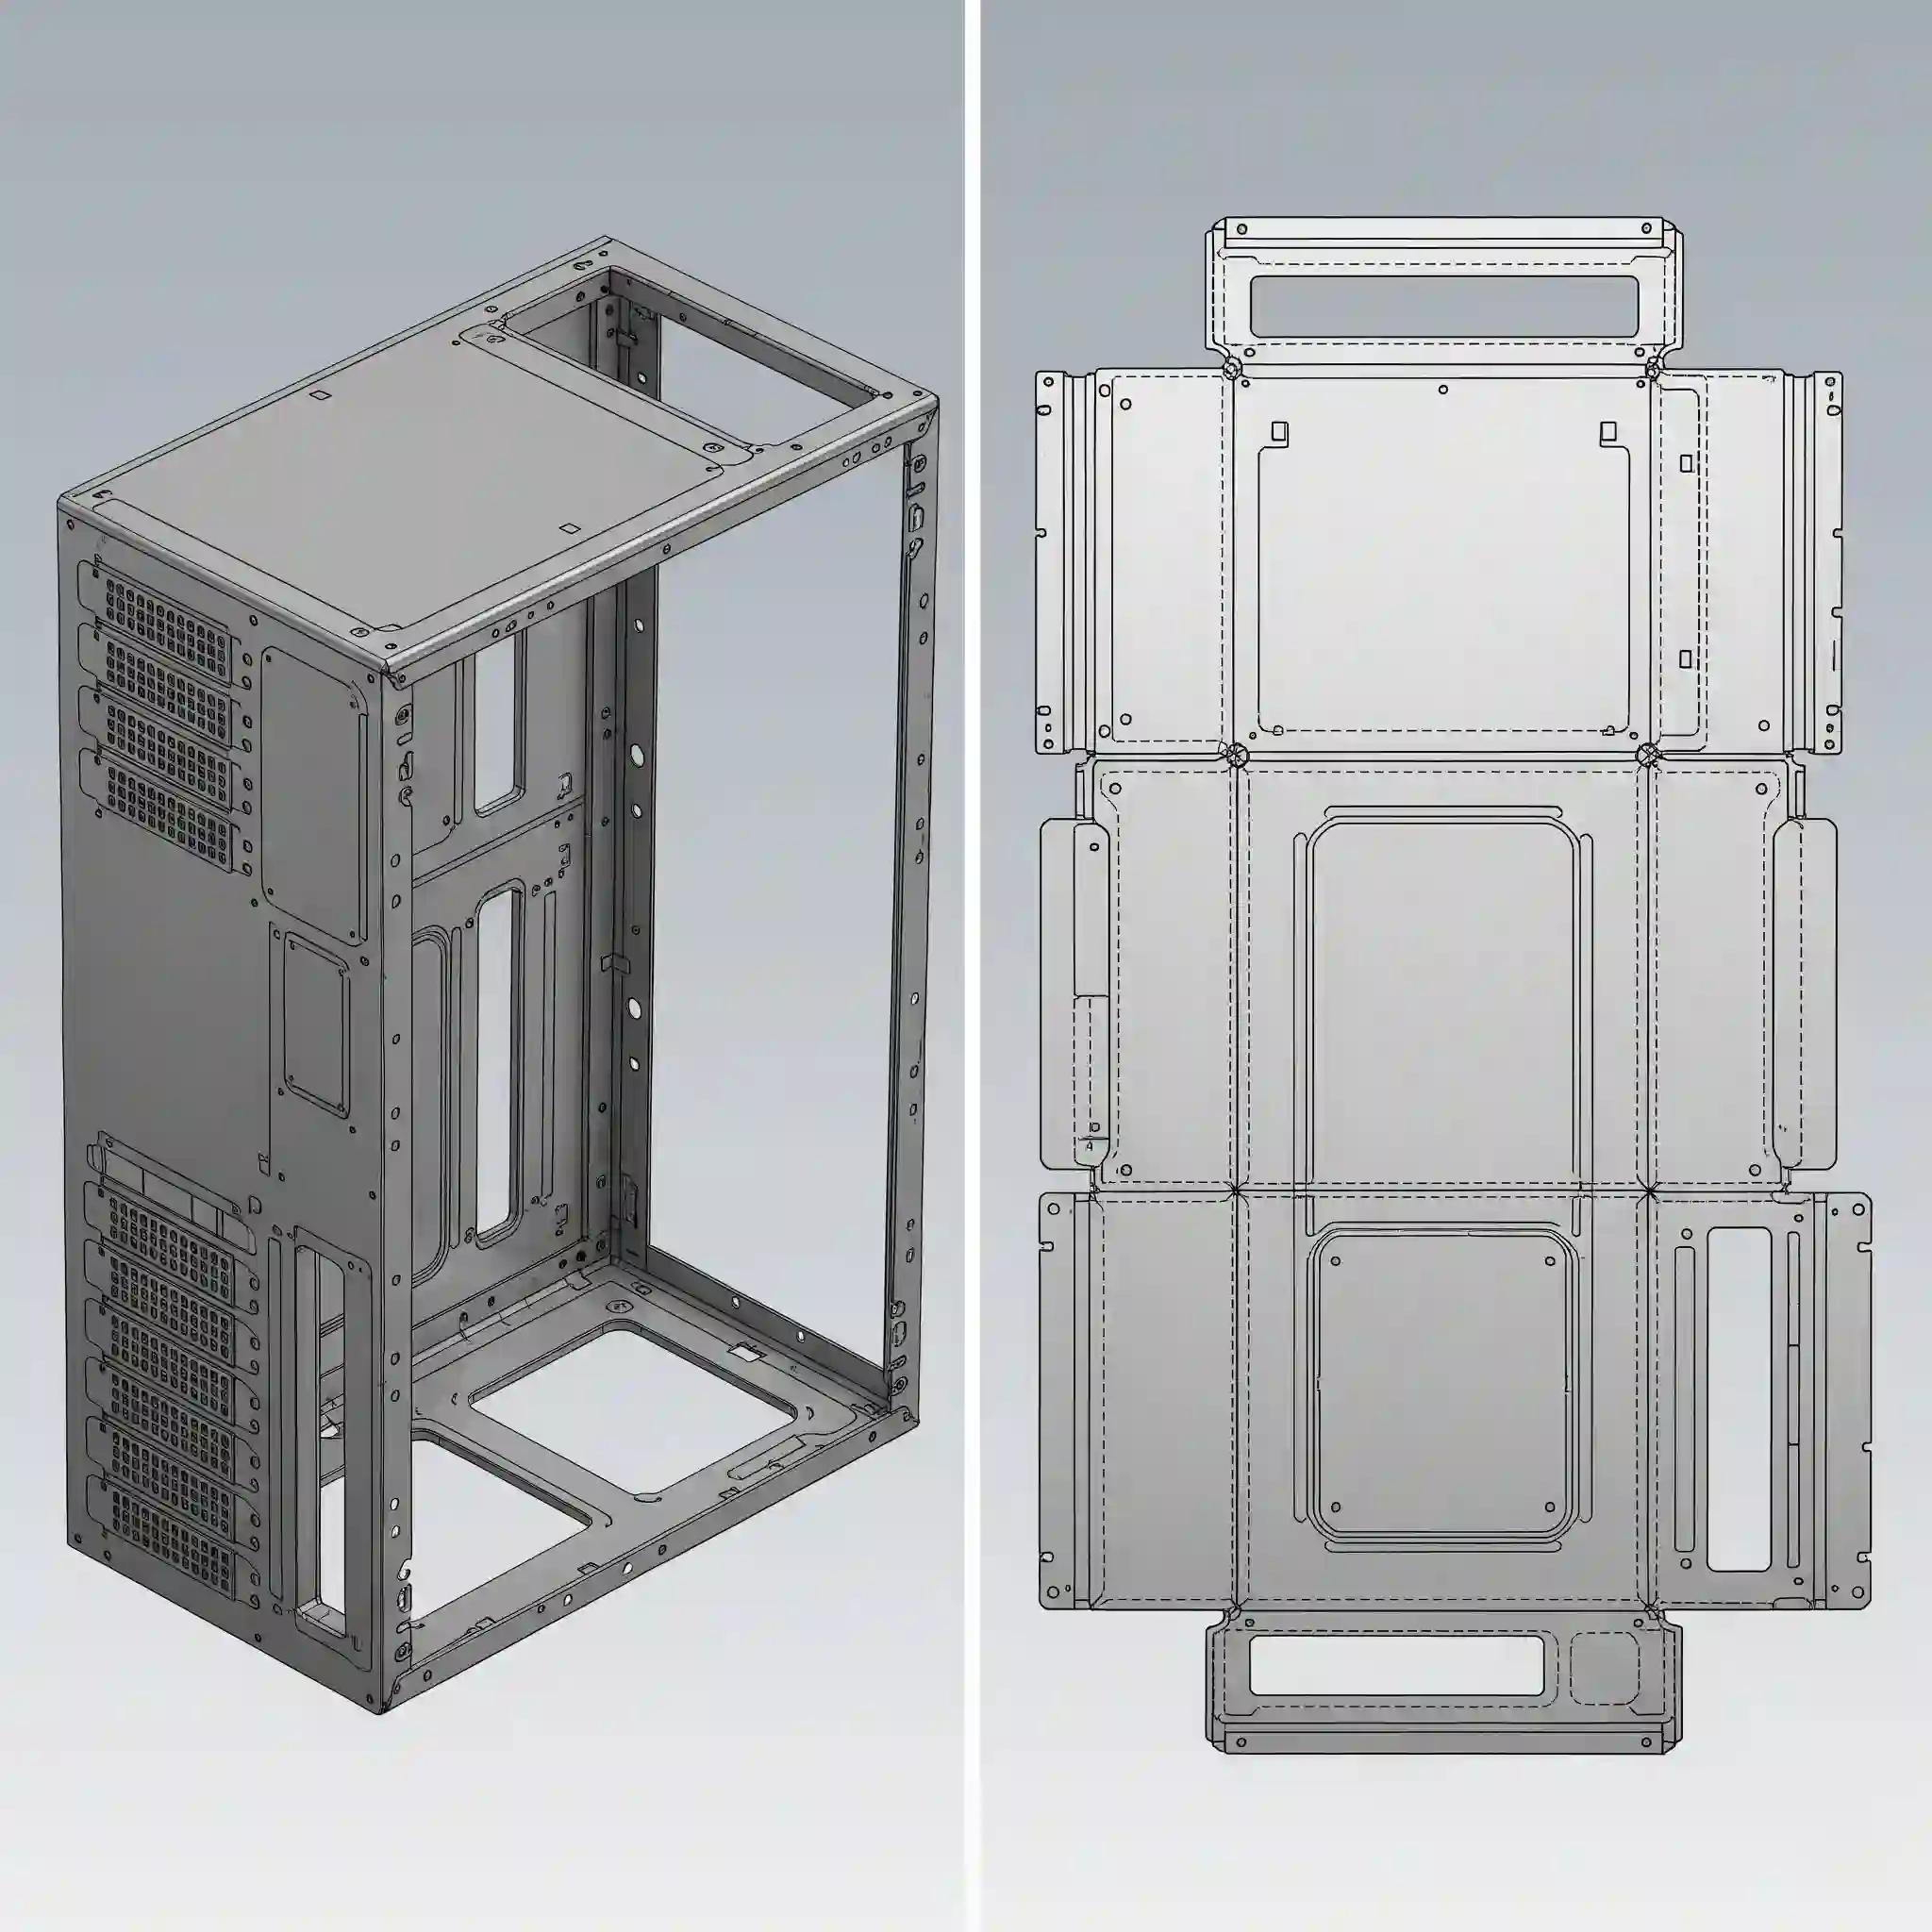
۲. پارامترهای حیاتی Sheet Metal Parameters را چگونه تنظیم کنیم تا در مرحله ساخت به مشکل برنخوریم؟
اینجا دقیقاً همان نقطهای است که تفاوت یک اپراتور ساده با یک مهندس طراح مشخص میشود. قبل از اینکه حتی یک خط بکشید، باید آیکون Sheet Metal Parameters را باز کنید. خیلیها این مرحله را سرسری رد میکنند و با پیشفرضهای نرمافزار (مثلاً ضخامت 2mm و شعاع 4mm) شروع به طراحی میکنند. این بزرگترین خیانت به پروسه تولید است!
در محیط Sheet Metal، شما باید ضخامت (Thickness) و شعاع خم (Bend Radius) را بر اساس موجودی ورق در بازار و ابزار (سمبه و ماتریس) کارگاهی که قرار است قطعه را بسازد، ست کنید. یادم هست سر یک پروژه تابلو برق، طراح ما ضخامت را ۱.۵ میل گرفته بود اما چون ورق ۱.۵ در بازار کم بود، مجبور شدیم از ۱.۲۵ استفاده کنیم و چون پارامترها لینک نبودند، کل نقشه را از اول کشیدیم.
💡 نکته اجرایی مهم: حتماً مقدار K-Factor را متناسب با جنس ورق تنظیم کنید. برای فولاد نرم معمولاً عدد ۰.۴۵ تا ۰.۵ مناسب است، اما برای استیل ضدزنگ داستان متفاوت است.
| پارامتر (Parameter) | اهمیت در ساخت | پیشنهاد تجربی |
| Thickness | حیاتی | همیشه قبل از طراحی، موجودی انبار یا بازار پامنار را چک کنید. |
| Bend Radius | بسیار مهم | نباید از ضخامت ورق کمتر باشد (مگر در شرایط خاص)، وگرنه ورق ترک میخورد. |
| Bend Extremities | متوسط | برای جلوگیری از پاره شدن گوشهها در حالت تخت (Flat)، تنظیمات Min with no relief را چک کنید. |
۳. اولین گام مدلسازی یعنی ایجاد دیواره اصلی یا Wall را چطور اصولی انجام دهیم؟
برخلاف محیط Part Design که دستتان باز است با هر دستوری حجم بدهید، در اینجا همهچیز با دستور Wall شروع میشود. یک اسکچ دوبعدی (معمولاً مستطیل یا پروفیل بسته) میکشید و دکمه Wall را میزنید. اما نکته ظریفش کجاست؟ جهت اکسترود شدن ورق.
هواستون باشه که فلش جهت ضخامت (Material Side) به کدام سمت است. اگر قرار است قطعه شما داخل یک باکس دیگر قرار بگیرد (مثل کشوی فایل فلزی)، ضخامت باید به سمت داخل باشد تا ابعاد بیرونی به هم نریزد. اگر این را اشتباه بگیرید، بعداً در محیط مونتاژ که میخواهید قطعات را روی هم سوار کنید، به تداخل میخورید. برای تسلط بیشتر روی مفاهیم مونتاژی، بد نیست سری به مقاله آموزش محیط Assembly Design بزنید تا درک کنید چطور این دیوارههای اولیه در اسمبل نهایی تاثیر میگذارند.
۴. چگونه با دستور Flange در محیط Sheet Metal لبههای خمیده دقیق ایجاد کنیم؟
حالا که بیس کار را داریم، نوبت به خم کردن لبهها میرسد. دستور Flange (یا در موارد پیچیدهتر Swept Wall) ابزار اصلی شماست. اما چالش اصلی اینجاست: “طول لبه را از کجا تا کجا حساب کنیم؟”
کتیا چند گزینه به شما میدهد:
- Length Type: آیا طول را از نوک تیز بیرونی (Outer) حساب کند یا از انتهای خم (Inner)؟
این انتخاب مرگ و زندگی است! اگر نقشهای دارید که ابعاد کلی (Overall Dimension) را داده، حتماً از گزینههایی استفاده کنید که شعاع خم را در محاسبات طول لحاظ میکنند. استفاده درست از این دستور در طراحی ورق کاری در کتیا باعث میشود وقتی قطعه را Unfold میکنید، طول گسترده دقیقا همانی باشد که برای برش لیزر نیاز دارید. خیلی وقتها دیدم بچهها طول را چشمی میدهند و بعد اپراتور لیزر شاکی میشود که چرا قطعه بعد از خم شدن، کوتاه درآمده.
۵. برای مقاومسازی لبههای تیز ورق از چه تکنیکی در طراحی استفاده کنیم؟
لبههای تیز ورقهای فلزی مثل چاقو برنده هستند. در صنعت، هیچوقت لبهای که دست کاربر با آن تماس دارد را تکلایه رها نمیکنیم. اینجا دستور Hemming (لبهبرگردان) به دادمان میرسد.
این دستور ورق را ۱۸۰ درجه برمیگرداند و روی خودش پرس میکند. این کار دو فایده دارد:
- ایمنی اپراتور و مصرفکننده نهایی.
- افزایش ممان اینرسی و مقاومت لبه در برابر خم شدن ناخواسته.
اگر دارید روی سازههایی کار میکنید که بار تحمل میکنند، ترکیب Hemming با پروفیلهای تقویتی که در مباحث طراحی سازه و استراکچر مطرح میشود، میتواند استقامت قطعه را چند برابر کند. معمولاً برای ورقهای تا ۱.۵ میل، همینگ کامل (Closed) استفاده میشود، اما برای ورقهای ضخیمتر باید شعاع کمی بازتر (Open) باشد تا ورق نشکند.
۶. اهمیت رعایت Corner Relief در طراحی چیست و کجای نرمافزار آن را تنظیم کنیم؟
تصور کنید دو تا دیواره کنار هم را ۹۰ درجه خم میکنید. گوشهای که این دو دیواره به هم میرسند چه اتفاقی میافتد؟ اگر فکری برایش نکنید، متریال در آن نقطه “پاره” میشود یا روی هم میافتد و باد میکند. اینجاست که Corner Relief (آزادسازی گوشه) وارد بازی میشود.
کتیا به صورت خودکار (اگر در تنظیمات اولیه فعال کرده باشید) یک برش دایرهای یا مربعی در گوشه ایجاد میکند تا تنش متمرکز نشود. در تحلیلهای مهندسی، این نقاط دقیقاً محل شروع ترک هستند. اگر علاقهمندید بدانید این تنشها چطور پخش میشوند، مقاله تحلیل استاتیکی و تنش دید خوبی بهتان میدهد. به عنوان یک طراح، همیشه باید Relief را چک کنید، مخصوصاً اگر قرار است گوشهها بعداً جوشکاری شوند، نوع برش باید طوری باشد که فضای کافی برای پر کردن الکترود جوش وجود داشته باشد.
۷. چطور روی قسمتهای خمیده برش ایجاد کنیم که در نمای گسترده درست نمایش داده شود؟
این یکی از باگهای ذهنی کسانی است که از سالیدورک به محیط Sheet Metal کتیا مهاجرت کردهاند. شما میخواهید یک سوراخ روی دیوارهای که خم شده ایجاد کنید. اگر از دستور Pocket معمولی استفاده کنید، ممکن است در حالت سهبعدی خوب به نظر برسد، اما وقتی قطعه را تخت (Unfold) میکنید، شکل سوراخ دفرمه میشود.
مقایسه ابزارهای برش
| دستور (Command) | کاربرد اصلی | رفتار در نمای گسترده (Unfold) |
| Cutout | ایجاد سوراخ و برش استاندارد | شکل هندسی صحیح و قابل برش با لیزر را حفظ میکند. |
| Hole | سوراخکاری با مته (دریل) | ماهیت مهندسی سوراخ (رزوه و…) را نگه میدارد. |
| Circular Cut | برش دایرهای سریع | گاهی در نمای گسترده دچار اعوجاج میشود (توصیه نمیشود). |
| Corner Relief | برش گوشهها برای خمکاری | برای جلوگیری از پارگی گوشه ضروری است. |
راه حل اصولی استفاده از دستور Cutout است، اما با یک ترفند: اگر سوراخ باید بعد از خمکاری ایجاد شود (مثلاً با دریل)، روی مدل خمیده کات بزنید. اما اگر سوراخ قرار است توسط لیزر روی ورق تخت زده شود (که ۹۹٪ مواقع همینطور است)، بهتر است از نمای Unfold استفاده کنید یا مطمئن شوید که آپشن Normal Cut فعال است. این ظرافتها در تبدیل فایلها هم مهم است؛ مثلاً اگر بخواهید خروجی برای نرمافزار دیگری بگیرید، پیشنهاد میکنم نکات گفته شده در آموزش تبدیل فایل کتیا به سالیدورک را هم مرور کنید تا فیچرهای ورقکاریتان نپرد.
۸. چگونه با استفاده از ابزارهای Stamping فرمدهیهای خاص مثل هواکش یا فرورفتگی ایجاد کنیم؟
تا حالا دقت کردید روی کیسهای کامپیوتر یا بدنه پشت یخچال، یک سری شیارهای هواکش (Louver) وجود داره که هیچ برادهبرداریای روشون انجام نشده؟ این جادوی ابزارهای Stamping هست. توی کتیا، ما فقط ورق را خم نمیکنیم یا نمیبریم؛ بلکه میتونیم مثل دستگاه پرس، روی ورق فرم بندازیم.
ابزارهایی مثل Surface Stamp، Bead (برای ایجاد خطوط تقویتی) و Louver دقیقاً همین کار را میکنند. نکتهای که خیلی از بچههای تازهکار نادیده میگیرند، بحث “محدودیت ابزار” هست. شما توی نرمافزار میتوانید هر فرم عجیب و غریبی را Stamping کنید، اما آیا قالبساز شما سنبه و ماتریس آن فرم خاص را دارد؟
پیشنهاد من اینه که قبل از استفاده از این فیچرها، حتماً کاتالوگ ابزارهای کارگاه تولیدیتان را چک کنید. استفاده از این ابزارها اگر اصولی باشه، نیاز به جوشکاری قطعات الحاقی را حذف میکنه و هزینه تولید را بهشدت کاهش میده.
۹. آیا تکنیکهای کپیبرداری و Pattern در طراحی ورق کاری در کتیا متفاوت از محیط پارت است؟
بله و خیر! منطق کلی همان است، اما رفتارش کمی قلق دارد. اگر شما یک سوراخ را روی یک سطح صاف Pattern کنید، مشکلی نیست. چالش وقتی شروع میشود که بخواهید یک ویژگی (Feature) مثل یک هواکش یا سوراخ را روی یک سطح خمیده یا فلنج تکرار کنید.
در محیط Sheet Metal، باید حواستون باشه که جهت پترن با جهت گسترش ورق همخوانی داشته باشه. خیلی وقتا شده دیدم طراح یک پترن دایرهای روی لبه خمیده زده، ولی وقتی دستور Unfold رو اجرا میکنه، نرمافزار ارور میده یا شکلها بهم میریزه. برای اینکه بیس و پایه ترسیمات دوبعدیتون برای پترنها قوی باشه، حتماً نگاهی به آموزش محیط Sketcher کتیا بندازید، چون اگر اسکچ اولیه (مثلاً نقاط مرجع پترن) درست مقید نشده باشه، تو ورقکاری خیلی اذیت میشید.
۱۰. چطور مدل نهایی را برای بررسی تداخلها و صحت طراحی گسترده (Unfold) کنیم؟
اینجا “لحظه حقیقت” است. تمام زحماتی که کشیدید، با زدن دکمه Fold/Unfold محک میخوره. اگر قطعهای طراحی کردید و در حالت Unfold، لبهها روی هم افتادند (Overlapping)، یعنی اون قطعه در دنیای واقعی قابل ساخت نیست و دستگاه برش لیزر گیج میشه.
یکی از کارهای روتین من قبل از نهایی کردن فایل، اینه که مدل رو در حالت تا شده میبرم توی محیط اسمبلی و چک میکنم که با بقیه قطعات برخورد نداشته باشه. بعد مدل رو باز میکنم (حالت تخت) و یک بار دیگه چکش میکنم. این فرآیند رفت و برگشتی، ضامن کیفیت کار شماست. بعد از اینکه مطمئن شدید مدل سالمه، نوبت تهیه نقشههای ساخت میرسه. اگر میخواید بدونید چطور این مدل سهبعدی رو به یک نقشه فنی استاندارد تبدیل کنید که خمکار بتونه بخونه، مقاله آموزش کامل محیط Drafting در کتیا خیلی به کارتون میاد.
۱۱. برای ارسال نقشه به دستگاه لیزر یا پانچ چه خروجیهایی باید از کتیا بگیریم؟
شما نمیتونید فایل CATPart رو بفرستید برای برشکاری! زبان مشترک بین مهندسان طراح و دستگاههای برش (لیزر، واترخت یا پانچ)، فرمت DXF هست. اما همین DXF گرفتن هم نکته داره.
نباید همینجوری Save as بزنید. باید مطمئن بشید که فقط خطوط برش (Cut Lines) و در صورت نیاز خطوط حکاکی (Etch Lines) توی خروجی باشه. خطوط خم (Bend Lines) معمولاً نباید برش بخورند، بلکه باید یا به صورت خط ندید (Hidden) باشند یا در لایهای جداگانه برای ماشین تعریف شوند.
یه اشتباه ریز که خیلیها میکنن (و خودم هم اوایل کارم مرتکب شدم)، اینه که یادشون میره قبل از DXF گرفتن، نمای قطعه رو کاملاً عمود (Normal To) کنن. اگر حتی یک درجه زاویه داشته باشید، ابعاد قطعه برشخورده غلط درمیاد و موقع مونتاژ بیچارهتون میکنه 🤦♂️.
۱۲. چه اشتباهات رایجی باعث میشود مدل ورقکاری ما در واقعیت ساخته نشود؟
ما توی تیم رایمون کد، وقتی فایلهای مشتریان رو برای بررسی باز میکنیم، معمولاً چندتا اشتباه تکراری میبینیم که گفتم اینجا لیست کنم تا شما دیگه تکرارشون نکنید. اینا حاصل تجربههاییه که بابتش ضرر دادیم تا یاد گرفتیم:
- شعاع خم صفر: توی نرمافزار میشه شعاع خم رو صفر داد، ولی توی واقعیت هیچ ورقی ۹۰ درجه تیز خم نمیشه (میشکنه). همیشه حداقل شعاع رو برابر ضخامت ورق بگیرید.
- فاصله سوراخ تا لبه خم: اگر سوراخ رو خیلی نزدیک به محل خم شدن بزنید، موقع خمکاری سوراخ بیضی میشه. فاصله استاندارد (معمولاً ۲ برابر ضخامت) رو رعایت کنید.
- عدم رعایت K-Factor: قبلاً هم گفتم، ولی باز هم تاکید میکنم. اگر ضریب خنثی غلط باشه، طول گسترده غلطه و قطعه نهایی یا کوتاه میشه یا بلند.
- خمهای غیرممکن: گاهی طراح خمی رو میکشه که دستگاه پرس برک اصلاً فضایی برای گرفتنش نداره (تداخل با بدنه دستگاه).
اگر حس میکنید هنوز روی اصول اولیه و منابع آموزشی نیاز به مطالعه بیشتر دارید، لیست بهترین منابع یادگیری کتیا میتونه راهنمای خوبی براتون باشه. محاسبه K-Factor دقیق برای خمکاری، مهارتی است که ما در سفارش طراحی سه بعدی قطعات ورقی به کار میبریم.
۱۳. چگونه آموختههایمان را در طراحی یک براکت نگهدارنده صنعتی به صورت عملی پیادهسازی کنیم؟
بیاید یه سناریوی واقعی رو تصور کنیم: قراره یه براکت (پایه) برای نگهداری یک سنسور روی دستگاه بستهبندی طراحی کنیم.
- قدم اول: با دستور Wall یه صفحه مستطیلی به عنوان پایه پیچشونده به شاسی میکشیم.
- قدم دوم: با دستور Flange، یک لبه ۹۰ درجه میدیم که سنسور روش بشینه.
- قدم سوم: با دستور Hole، جای پیچها رو روی فلنج درمیاریم (دقت کنید که سوراخ توی حریم خم نیفته).
- قدم چهارم: برای اینکه براکت زیر لرزش نشکنه، بین دو تا دیواره با دستور Stiffener یه لچکی تقویتی میزنیم.
- قدم آخر: چک کردن Unfold و گرفتن خروجی.
این پروسه ساده، اساسِ ۹۰ درصد پروژههای طراحی ورق کاری در کتیا هست. مهم اینه که ترتیب (Sequence) ساخت رو توی ذهنتون داشته باشید.
۱۴. آیا انتقال فایل از سایر نرمافزارها به محیط Sheet Metal کتیا امکانپذیر است؟
فرض کنید کارفرما فایل STEP یه قطعه رو فرستاده که قبلاً تو سالیدورک یا اینونتور طراحی شده و حالا میخواد تو کتیا تغییرش بده. این فایلها “مُرده” هستند و فیچرهای ورقکاری ندارن. آیا باید از اول بکشیم؟ خیر.
کتیا دستوری داره به نام Walls Recognition (تشخیص دیوارهها). شما مدل سالید (Solid) رو میارید، این دستور رو میزنید و کتیا هوشمندانه سطوح رو آنالیز میکنه، ضخامت رو میفهمه و اون رو تبدیل به یک قطعه Sheet Metal زنده و قابل ویرایش میکنه. این قابلیت برای مهندسی معکوس فوقالعادست. اگر با مباحث مهندسی معکوس و کار با فایلهای ابری یا وارداتی سروکار دارید، حتماً مقاله آشنایی با محیط مهندسی معکوس در کتیا (Digitized Shape Editor) رو بخونید چون مکمل همین بحثه.
۱۵. برای طراحیهای پیچیده و خاص صنعتی چطور میتوانیم از مشاوره تیم مهندسی رایمون کد کمک بگیریم؟
بسیاری از کاورها و بدنههای دستگاهها در خدمات طراحی محصول، با روش ورقکاری و در کتیا طراحی میشوند. گاهی اوقات پروژهها اونقدر پیچیده میشن که ترفندهای معمولی جواب نمیده؛ مثلاً طراحی قطعاتی با فرمدهیهای عمیق (Deep Drawing) یا مجموعههای بزرگ ورقکاری که تلورانسهای هندسی دقیقی دارن.
ما در رایمون کد (Raymoncad) با تکیه بر سالها تجربه اجرایی، خدماتی فراتر از یک طراحی ساده ارائه میدیم:
- مدلسازی پیشرفته و پارامتریک: طراحی قطعاتی که با تغییر یک عدد، کل ابعادشون آپدیت میشه.
- تهیه نقشههای ساخت (Shop Drawings): نقشههایی که مستقیماً قابل ارسال به کارگاه برش و خمکاری هستند.
- بهینهسازی طرح برای تولید (DFM): بررسی طرح شما و پیشنهاد تغییراتی که هزینه ساخت رو پایین میاره.
- تبدیل نقشه های قدیمی: تبدیل نقشههای کاغذی یا دو بعدی به مدلهای دقیق ورقکاری.
اگر چالشی در پروژه فعلیتان دارید یا نیاز دارید تیمی حرفهای صفر تا صد طراحی را بر عهده بگیرد، میتوانید از خدمات تخصصی ما در بخش انجام پروژه کتیا استفاده کنید. هدف ما این است که مطمئن شویم طرحی که در مانیتور میبینید، با کمترین خطا و هزینه به واقعیت تبدیل میشود، و تسلط بر محیط Sheet Metal کلید رسیدن به این هدف است.